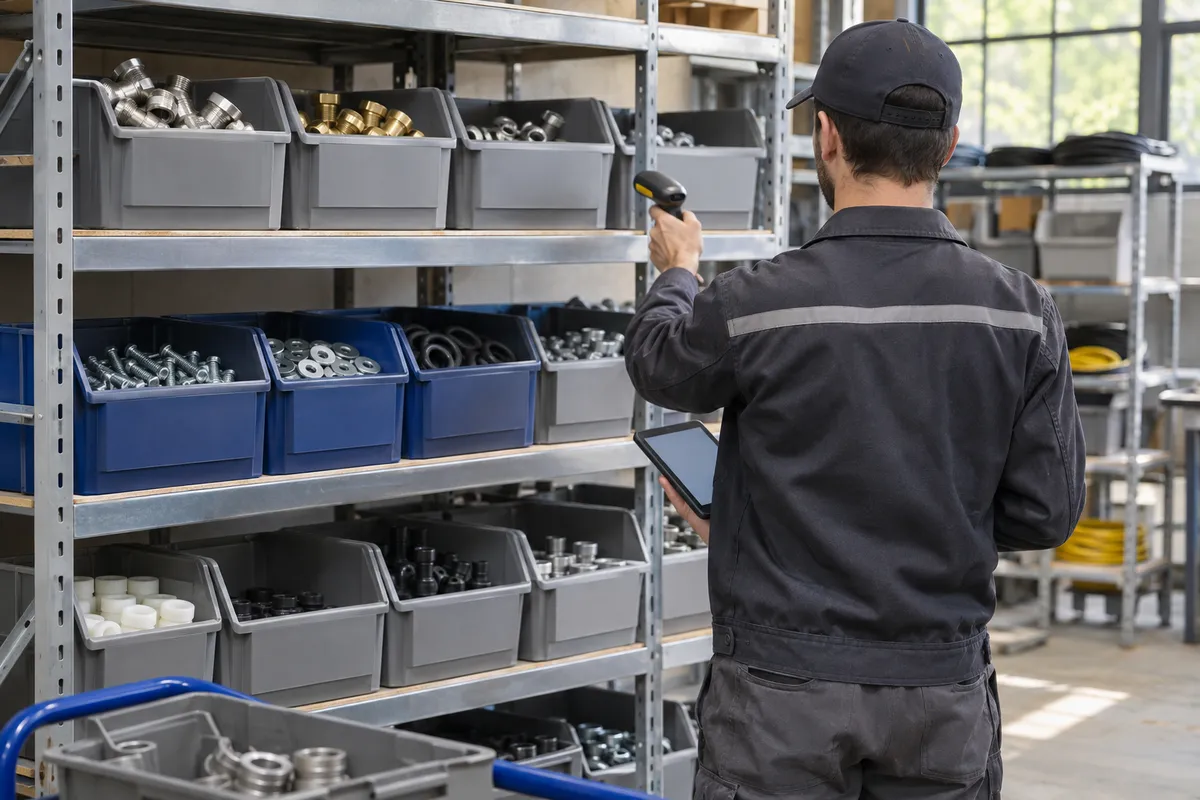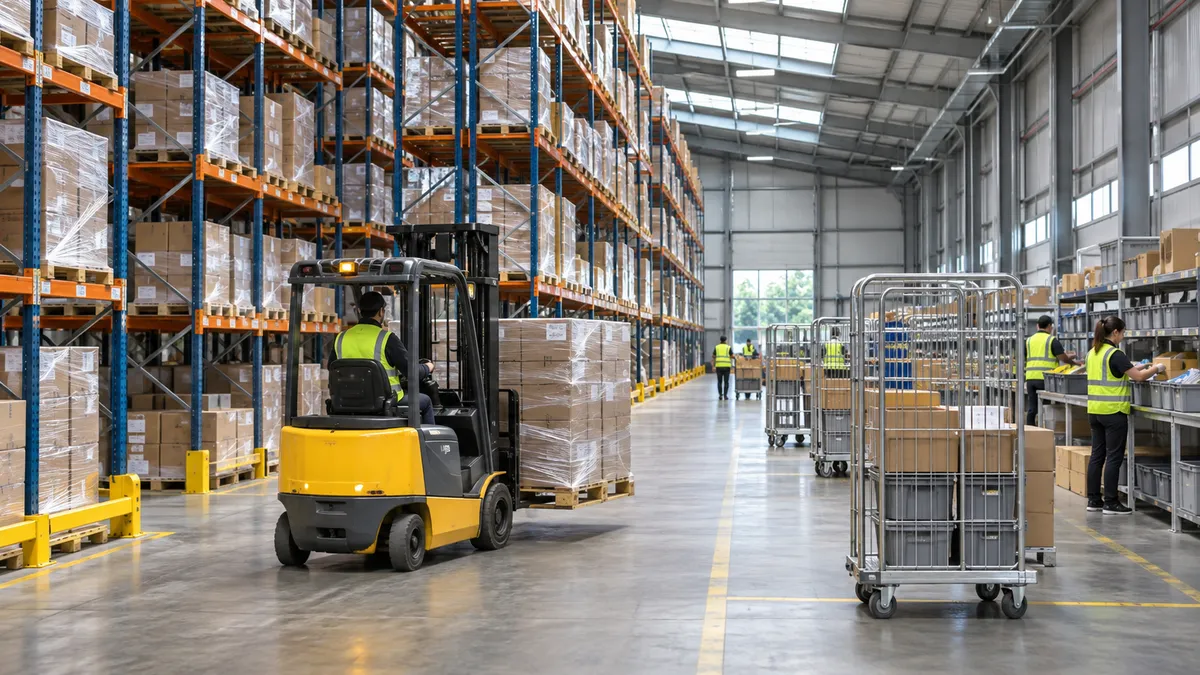
Un entrepôt industriel se juge sur trois gestes : ce qui entre, ce qui dort, ce qui sort. Quand la réception déborde sur les allées, que les emplacements ne correspondent plus au fichier et que la préparation court après les références, le problème vient rarement d’un seul poste. Il vient d’un flux pensé morceau par morceau. Cet article reprend les trois zones dans l’ordre du produit et donne les points à vérifier avant d’investir dans du rayonnage, un logiciel ou des effectifs supplémentaires.
En bref : un entrepôt fluide commence par un flux en ligne droite ou en U, des emplacements adressés et une règle de rangement écrite.
- Réception : contrôler avant de ranger, avec une zone tampon bornée au sol.
- Stockage : adresser chaque emplacement, classer les références par fréquence de sortie, faire inspecter les rayonnages.
- Préparation : rapprocher les références les plus demandées de la zone d’expédition, limiter les déplacements et le port de charges.
- Limite : aucun outil (WMS, convoyeur, transstockeur) ne corrige un flux mal dessiné ; il le fige.
Dessiner le flux avant de toucher aux racks
La première décision porte sur le sens de circulation des marchandises, pas sur le type de rayonnage. Deux schémas reviennent dans la plupart des bâtiments : le flux en I (quais de réception d’un côté, quais d’expédition de l’autre) et le flux en U (réception et expédition sur la même façade). Le flux en I sépare nettement les entrées et les sorties ; le flux en U mutualise les quais et le personnel de cour, mais demande une discipline stricte pour que les palettes reçues ne se mélangent pas aux palettes prêtes à partir.
L’INRS, dans son guide ED 6350 sur la conception des plates-formes et entrepôts logistiques, insiste sur ce point : séparer les circulations piétonnes et engins, et prévoir les surfaces de manœuvre dès le plan, plutôt que de les chercher une fois les racks montés.
Cartographier l’existant en une journée
Un plan au sol, un crayon et une journée d’observation suffisent pour un premier état des lieux :
- tracer le trajet d’une palette depuis le camion jusqu’à son emplacement, puis jusqu’au quai de départ ;
- noter chaque arrêt : attente de contrôle, attente d’étiquetage, attente de cariste ;
- repérer les croisements entre chariots et piétons ;
- relever les zones « provisoires » qui sont devenues permanentes.
Cette lecture rejoint celle d’un audit de performance industrielle : le flux réel est presque toujours plus long que le flux prévu.
Réception : contrôler avant de ranger
Une réception efficace contrôle la marchandise avant qu’elle ne rejoigne le stock, et pas après. Une erreur détectée au quai coûte un appel au fournisseur ; la même erreur découverte en préparation coûte une rupture, une commande client incomplète et une recherche dans les allées.
Les quatre contrôles de base
- Conformité documentaire : bon de livraison rapproché de la commande d’achat (références, quantités).
- État des colis : emballages, palettes cassées, film déchiré ; les réserves se notent sur le document du transporteur au moment de la livraison.
- Quantité : comptage complet ou par échantillon selon la valeur et l’historique du fournisseur.
- Qualité : contrôle d’entrée pour les composants critiques, avec une zone de quarantaine identifiée.
Borner la zone tampon
La zone de réception doit avoir une capacité écrite : un nombre d’emplacements au sol matérialisés. Quand elle est pleine, c’est un signal (retard de rangement, pic de livraisons, contrôle bloqué), pas une invitation à poser les palettes dans l’allée voisine. Une prise de rendez-vous transporteurs, même tenue sur un simple tableau partagé, lisse souvent les pics du matin.
Stockage : adresser, classer, inspecter
Un stock fiable repose sur trois règles : chaque emplacement a une adresse, chaque référence a une logique de rangement, chaque rayonnage est inspecté.
Adresser chaque emplacement
Une adresse type combine allée, travée, niveau et position (par exemple A-12-3-2). Elle s’affiche sur le rayonnage et dans le système de gestion. Sans adresse, l’entrepôt dépend de la mémoire des caristes ; avec une adresse, un intérimaire peut retrouver une palette dès son premier jour.
Emplacement fixe ou emplacement dynamique
| Mode | Principe | Adapté à | Point de vigilance |
|---|---|---|---|
| Emplacement fixe | Chaque référence a toujours la même place | Petit nombre de références, préparation manuelle | Places vides réservées, taux de remplissage plus faible |
| Emplacement dynamique | La palette va dans le premier emplacement libre adapté | Grand nombre de références, volumes variables | Impossible sans système informatique à jour en temps réel |
| Mixte | Picking en fixe, réserve en dynamique | Majorité des entrepôts industriels | Règle de réapprovisionnement du picking à écrire |
Classer par fréquence de sortie
Les références qui sortent le plus souvent se placent au plus près de la zone de préparation, à hauteur d’homme. Les références lentes montent en hauteur ou partent au fond. Ce classement par rotation, souvent appelé ABC, est détaillé dans notre article sur la gestion des stocks en PME industrielle. Il se révise au moins une fois par an, ou à chaque changement de gamme.
Faire inspecter les rayonnages
Les rayonnages métalliques sont des équipements de travail. La norme NF EN 15635 traite de leur utilisation et de leur entretien : affichage des charges admissibles, signalement des chocs, inspection périodique par une personne compétente. L’INRS a publié une brochure dédiée, ED 771 « Les rayonnages métalliques ». Un montant enfoncé par un chariot ne se « surveille » pas : on décharge la travée et on fait évaluer le dommage.
Préparation de commandes : réduire les pas et le port de charges
La préparation est souvent le poste le plus gourmand en main-d’œuvre, et une bonne partie de ce temps part en déplacements. Avant de parler d’automatisation, trois leviers simples se testent en quelques semaines.
Choisir la méthode de prélèvement
- Commande par commande : simple, lisible, adaptée aux petits volumes.
- Par lot (batch picking) : un préparateur prélève pour plusieurs commandes à la fois, puis on éclate ; utile quand les commandes partagent beaucoup de références.
- Par zone : chaque préparateur reste dans sa zone, les commandes circulent ; adapté aux grands entrepôts.
Ordonner la tournée
Une liste de prélèvement triée dans l’ordre des adresses évite les allers-retours. C’est une fonction de base de la plupart des logiciels de gestion d’entrepôt, mais elle se fait aussi sur un tableur si les adresses sont propres.
Protéger les préparateurs
La préparation de commandes expose au port de charges et aux gestes répétitifs. L’INRS rappelle que les troubles musculosquelettiques sont la première cause de maladie professionnelle reconnue en France. Les mesures les plus efficaces se décident à l’implantation : références lourdes entre hanches et épaules, tables élévatrices, chariots adaptés, rotation des postes. La conduite des chariots automoteurs exige quant à elle une autorisation de conduite délivrée par l’employeur, appuyée en pratique sur le CACES de la catégorie concernée.
Expédition : la dernière erreur évitable
Le contrôle avant chargement est le dernier point où une erreur ne coûte encore presque rien. Un contrôle par pesée, par scan ou par recomptage des colis, selon la valeur des envois, suffit souvent. La zone d’expédition doit, comme la réception, avoir une capacité écrite et des emplacements par tournée ou par transporteur.
Pour les flux de produits pulvérulents ou en vrac, la logique change : la manutention passe par des équipements de transfert dédiés, comme le montre notre panorama des solutions de transport de poudres alimentaires.
Les indicateurs qui suffisent pour piloter
Quatre indicateurs couvrent l’essentiel du pilotage d’un entrepôt de PME.
| Indicateur | Calcul | Ce qu’il révèle |
|---|---|---|
| Délai de mise en stock | Heure de rangement − heure de déchargement | Saturation de la réception |
| Fiabilité d’inventaire | Emplacements conformes / emplacements comptés | Discipline de rangement et de saisie |
| Taux de service préparation | Lignes livrées complètes / lignes commandées | Ruptures et erreurs de prélèvement |
| Productivité préparation | Lignes préparées / heure | Effet des déplacements et de l’implantation |
Ces chiffres n’ont de sens que comparés à eux-mêmes dans le temps. Un objectif repris d’un autre site, avec d’autres produits, ne dit rien du vôtre.
Questions fréquentes
Faut-il un WMS pour bien organiser un entrepôt ?
Non, pas pour commencer. Un logiciel de gestion d’entrepôt devient utile quand le nombre de références, d’emplacements ou de mouvements quotidiens dépasse ce qu’un ERP ou un tableur tient de façon fiable, ou quand vous passez à l’emplacement dynamique. Il suppose des adresses propres, des règles de rangement écrites et des utilisateurs formés. Installé sur un flux confus, il enregistre la confusion avec plus de précision, sans la réduire. Le bon ordre reste : dessiner le flux, adresser, écrire les règles, puis outiller.
Comment savoir si l’entrepôt manque de place ou manque d’organisation ?
Regardez le taux d’occupation réel des emplacements et la part de stock dormant. Si les racks sont pleins mais qu’une partie des palettes n’a pas bougé depuis des mois, le problème est d’abord le stock, pas la surface. Si des palettes restent au sol faute d’emplacement alors que des cases sont réservées vides en emplacement fixe, la règle de rangement est en cause. Un agrandissement ne se justifie qu’une fois ces deux points traités.
À quelle fréquence inspecter les rayonnages ?
La norme NF EN 15635 distingue la surveillance au quotidien par les utilisateurs, des inspections régulières par une personne désignée et une inspection approfondie par une personne compétente, au moins annuelle. Tout choc doit être signalé immédiatement. La fréquence exacte dépend de l’intensité de l’activité et de l’évaluation des risques de votre site ; la brochure INRS ED 771 détaille la démarche.
Par où commencer quand tout semble prioritaire ?
Par la réception. Une réception engorgée contamine tout le reste : rangements en retard, stock informatique faux, ruptures en préparation. Bornez la zone tampon, écrivez les contrôles d’entrée et mesurez le délai de mise en stock pendant un mois. Le reste se priorise ensuite avec des données plutôt qu’avec des impressions.
Ce qu’il faut retenir
Un entrepôt bien organisé n’est pas forcément un entrepôt automatisé. C’est un bâtiment où chaque palette suit un chemin connu, où chaque emplacement a une adresse et où les écarts se voient vite. Les décisions d’investissement viennent après ce travail, et sont alors beaucoup plus faciles à chiffrer. Pour replacer l’entrepôt dans la chaîne complète, notre article sur la supply chain face aux tensions géopolitiques traite des fournisseurs et des stocks de sécurité à l’échelle de l’entreprise.
Sources : INRS, brochures ED 6350 et ED 771, dossier TMS et pages CACES ; norme NF EN 15635 (stockage statique en acier, utilisation et entretien).