Trop de stock immobilise de la trésorerie et de la surface ; pas assez arrête une ligne. Entre les deux, une PME industrielle navigue souvent avec un ERP mal paramétré, un fichier Excel « de secours » et l’intuition du magasinier. Les méthodes de gestion des stocks ne sont pas réservées aux grands groupes : la plupart tiennent sur une feuille de calcul, à condition de partir des bonnes données. Voici celles qui servent vraiment, dans l’ordre où les mettre en place.
En bref : classer les références (ABC), fixer un point de commande avec un stock de sécurité calculé, puis suivre trois indicateurs.
- Classement ABC : concentrer l’effort sur les quelques références qui pèsent le plus en valeur consommée.
- Point de commande : consommation pendant le délai fournisseur + stock de sécurité.
- Quantité commandée : la formule de Wilson donne un ordre de grandeur, pas une vérité.
- Indicateurs : couverture, rotation, taux de service ; plus un inventaire tournant pour fiabiliser les chiffres.
- Limite : ces méthodes supposent une demande assez régulière ; pour des pièces à la commande, raisonnez en besoins nets (logique MRP).
Fiabiliser le stock avant de l’optimiser
Aucune méthode de réapprovisionnement ne fonctionne si le stock affiché dans le système est faux. C’est le point de départ, et souvent le plus négligé. Un écart entre stock physique et stock informatique déclenche des commandes inutiles d’un côté et des ruptures « surprises » de l’autre.
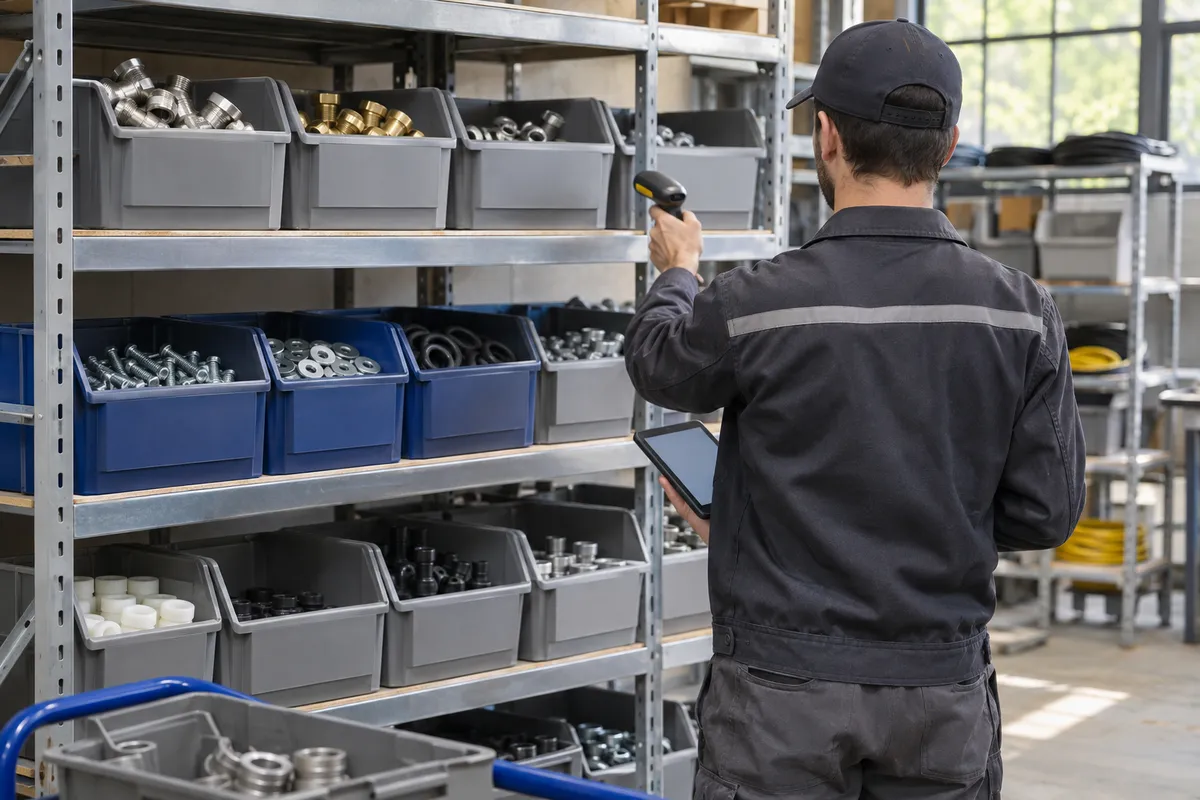
Le Code de commerce impose déjà un inventaire au moins une fois tous les douze mois (article L123-12). Pour piloter, cet inventaire annuel ne suffit pas : il photographie le stock à une date, puis les écarts se reforment. L’inventaire tournant, qui compte chaque semaine une partie des références, corrige les écarts au fil de l’eau et montre où ils naissent (réception, sorties non saisies, rebuts non déclarés).
Les causes d’écart les plus courantes
- sorties de magasin sans bon, « pour dépanner la ligne » ;
- rebuts et pièces non conformes jamais sortis du stock informatique ;
- unités incohérentes (pièce, carton, kilo) entre achat et consommation ;
- réceptions saisies avant le contrôle, puis litiges non régularisés.
Ces points relèvent de l’organisation du magasin autant que du système ; notre article sur l’organisation d’un entrepôt détaille la réception et l’adressage.
Classer les références : la méthode ABC
La méthode ABC trie les références selon leur poids dans la valeur consommée sur un an, pour ne pas gérer une vis comme un moteur. Elle s’inspire du principe de Pareto : une petite part des références concentre l’essentiel de la valeur.
- Pour chaque référence, multipliez la consommation annuelle par le coût unitaire.
- Triez par valeur décroissante et calculez le pourcentage cumulé.
- Fixez les seuils : par exemple A jusqu’à environ 80 % de la valeur cumulée, B jusqu’à 95 %, C pour le reste. Ces seuils sont une convention, ajustez-les à votre portefeuille.
| Classe | Profil | Mode de gestion conseillé |
|---|---|---|
| A | Peu de références, forte valeur consommée | Suivi serré, révision fréquente des paramètres, inventaire tournant rapproché, négociation fournisseur |
| B | Profil intermédiaire | Point de commande calculé, revue trimestrielle |
| C | Nombreuses références, faible valeur | Règles simples (double casier, commandes groupées), peu de temps de gestion |
Une variante utile croise la valeur avec la fréquence de sortie ou avec la criticité : une pièce de classe C peut arrêter une ligne si elle manque. Ces pièces « C critiques » méritent un stock de sécurité confortable, car il coûte peu.
Fixer le point de commande et le stock de sécurité
Le point de commande est le niveau de stock qui déclenche une commande : consommation moyenne pendant le délai d’approvisionnement, plus un stock de sécurité.
Point de commande = consommation moyenne par jour × délai fournisseur en jours + stock de sécurité.
Le stock de sécurité couvre deux incertitudes : une consommation plus forte que prévu pendant le délai, et un fournisseur qui livre en retard. La formule statistique la plus répandue, quand seule la demande varie, s’écrit :
Stock de sécurité = z × écart-type de la consommation journalière × √(délai en jours)
Le coefficient z traduit le taux de service visé : plus vous voulez éviter la rupture, plus il augmente, et plus le stock grossit vite. Viser un taux de service très élevé sur toutes les références coûte cher ; c’est là que le classement ABC et la criticité aident à arbitrer.
Une méthode simple si vous manquez d’historique
Sans historique fiable, partez d’une couverture exprimée en jours (par exemple le retard fournisseur le plus long constaté sur un an) et révisez-la chaque trimestre avec les ruptures et les excédents observés. C’est moins élégant, mais honnête, et cela s’améliore à mesure que les données se nettoient.
Quand le délai fournisseur devient le vrai sujet
Un délai long et instable gonfle mécaniquement le stock de sécurité. Raccourcir ou fiabiliser ce délai (fournisseur alternatif, contrat cadre, stock en consignation) agit souvent plus que n’importe quel réglage de formule. Notre article sur la supply chain face aux tensions géopolitiques traite de cette double source.
Combien commander : la formule de Wilson et ses limites
La quantité économique de commande, dite formule de Wilson, équilibre le coût de passation des commandes et le coût de possession du stock.
Quantité économique = √(2 × consommation annuelle × coût d’une commande ÷ coût de possession annuel d’une unité)
Elle donne un ordre de grandeur utile pour les références B et C à consommation régulière. Elle suppose une demande stable, un prix fixe et pas de contrainte de lot. Dans la réalité, minimums de commande, paliers de prix, conditionnement par palette et capacité de stockage la corrigent presque toujours. La page Wikipédia consacrée à la formule de Wilson rappelle ces hypothèses.
Les quatre politiques de réapprovisionnement
| Politique | Quand commander | Combien | Usage typique |
|---|---|---|---|
| Point de commande | Dès que le seuil est atteint | Quantité fixe | Références A et B régulières |
| Calendaire | À date fixe | Quantité fixe | Consommables, petites références |
| Recomplètement | À date fixe | Jusqu’à un niveau cible | Fournisseur livrant par tournée |
| À la demande | Selon les besoins nets (MRP) | Selon le besoin | Composants de produits à la commande |
Trois indicateurs pour piloter
Couverture, rotation et taux de service suffisent à piloter un stock de PME.
- Couverture (en jours) = stock ÷ consommation moyenne par jour. Elle dit combien de temps vous tenez sans réapprovisionner.
- Rotation = consommation annuelle ÷ stock moyen. Une rotation faible signale du stock dormant.
- Taux de service = demandes servies sans rupture ÷ demandes totales. C’est l’indicateur que la production ressent.
Suivis par classe ABC, ces trois chiffres montrent où agir. Un stock dormant de classe C se traite par une revue annuelle (écoulement, retour fournisseur, mise au rebut décidée) ; une rupture sur une référence A se traite par ses paramètres et son fournisseur. Comme pour tout indicateur de résultat, l’utile est le rituel où l’on décide à partir du chiffre.
Questions fréquentes
Faut-il un logiciel spécialisé pour gérer ses stocks ?
Pas forcément. La plupart des ERP de PME gèrent le point de commande, le stock de sécurité et l’inventaire tournant ; encore faut-il que ces champs soient renseignés et révisés. Un tableur bien tenu suffit pour une première classification ABC et pour calculer les paramètres. Un outil dédié se justifie quand le nombre de références ou la variabilité de la demande rend la révision manuelle impossible à tenir.
À quelle fréquence revoir les paramètres ?
Au minimum une fois par an pour l’ensemble, et chaque trimestre pour les références A. Revoyez aussi immédiatement une référence après un changement de fournisseur, de délai, de conditionnement ou de gamme. Des paramètres figés depuis plusieurs années sont une cause fréquente de stocks qui gonflent sans que personne ne sache pourquoi.
Le juste-à-temps est-il adapté à une PME ?
Il l’est pour les flux réguliers avec des fournisseurs proches et fiables. Il devient risqué quand un composant vient de loin, d’un fournisseur unique ou d’une zone exposée. La plupart des PME combinent les deux : flux tirés sur les références stables, stock de sécurité assumé sur les pièces critiques ou lointaines.
Comment traiter le stock dormant ?
Listez les références sans mouvement depuis une durée que vous fixez (douze mois par exemple), puis décidez pour chacune : réemploi dans une autre gamme, retour ou revente, mise au rebut avec l’accord du service comptable. Le plus important est d’en comprendre l’origine (fin de série, commande minimum trop forte, erreur de paramétrage) pour ne pas le recréer.
Ce qu’il faut retenir
Une gestion des stocks solide tient en quatre étapes : un stock fiable, un classement ABC, des points de commande calculés et trois indicateurs suivis. Les formules donnent des ordres de grandeur ; les décisions se prennent sur vos délais, vos fournisseurs et vos contraintes de production. Pour les flux physiques qui accompagnent ces décisions, voir notre article sur l’organisation de l’entrepôt.
Sources : Code de commerce, article L123-12 (Légifrance) ; formule de Wilson (Wikipédia) ; principes classiques de gestion des stocks (classement ABC, point de commande, stock de sécurité).